
Hai preparato il modello, controllato l’anteprima e avviato la stampa. La macchina esegue la calibrazione, disegna qualche linea e poi comincia il disastro: il filamento si stacca dal piatto e si raccoglie intorno all’ugello.
A quel punto viene voglia di intervenire su tutto. Più temperatura, meno velocità, un po’ di colla e magari uno Z-offset più basso. Il problema è che, cambiando cinque cose insieme, diventa difficile capire quale abbia funzionato.
Per questa guida proponiamo un approccio semplice: osservare il difetto, fare un controllo alla volta e ripetere sempre lo stesso test. Se arrivi dalla nostra recensione della Anycubic Kobra S1, qui approfondiamo proprio uno degli aspetti discussi nell’articolo: il primo layer.
1. Parti dalla superficie di stampa
Prima di modificare lo slicer, controlla il piatto.
Impronte e residui possono compromettere l’adesione anche quando la superficie sembra pulita. Prusa, per le proprie superfici PEI compatibili, indica la pulizia a freddo con alcol isopropilico al 90% o superiore e carta senza profumi. I prodotti cosmetici possono contenere oli e altri additivi poco adatti allo scopo.
La procedura, però, dipende dal rivestimento: segui le indicazioni del produttore del tuo piatto, soprattutto se utilizzi superfici speciali.
Conta anche l’abbinamento con il materiale. Il PETG, per esempio, può aderire al PEI liscio tanto da danneggiarlo durante la rimozione. In questo caso può servire una superficie diversa oppure uno strato separatore compatibile. La colla, quindi, può avere anche la funzione di facilitare il distacco. Preparazione delle superfici secondo Prusa.
2. Impara a leggere le linee
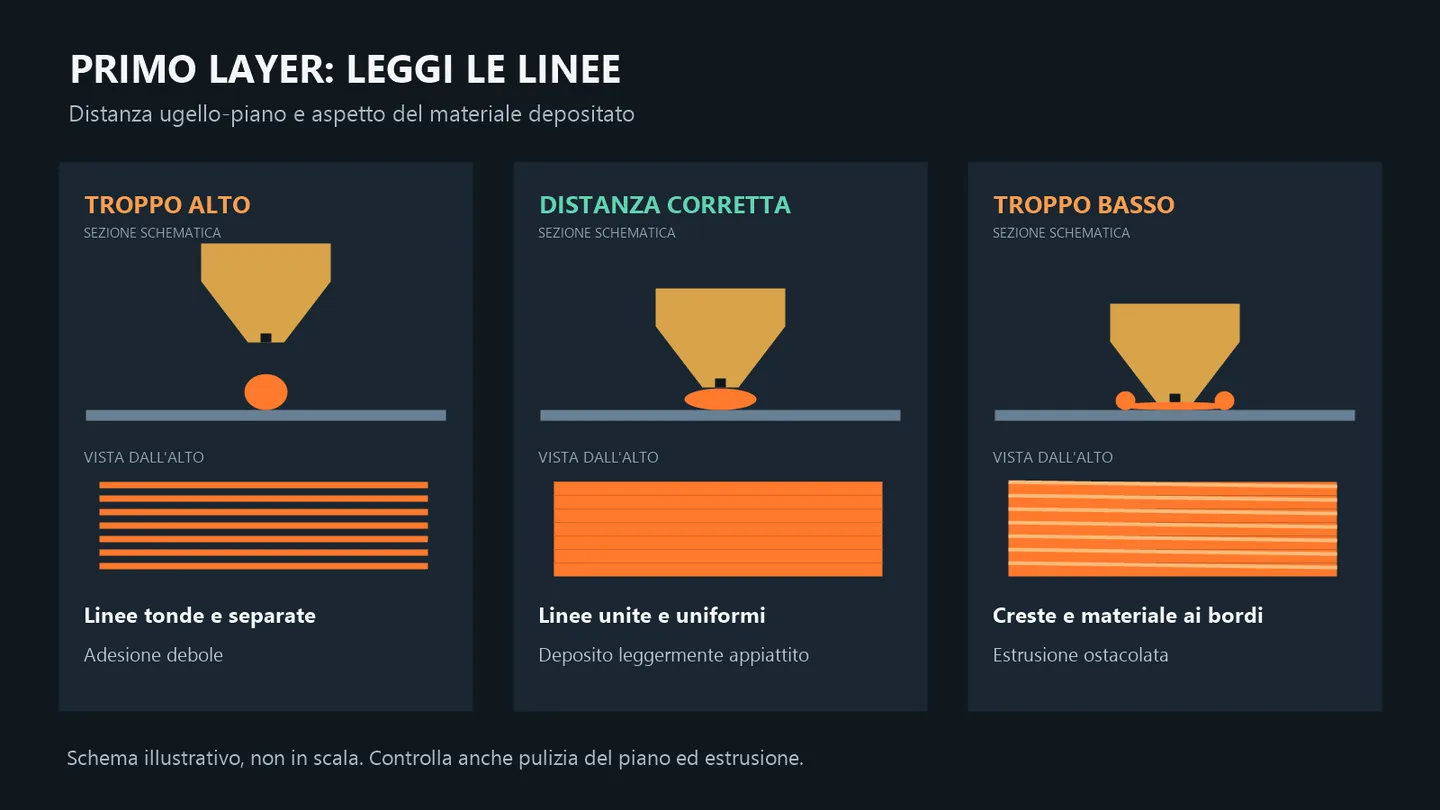
Il primo strato offre indizi utili sulla distanza tra ugello e piano.
Aspetto della stampa | Possibile indicazione |
|---|---|
Linee tonde, separate, poco ancorate | Ugello troppo lontano |
Superficie con creste e materiale spinto lateralmente | Ugello troppo vicino |
Linee unite, superficie uniforme, senza solchi marcati | Distanza corretta |
Sono indicazioni da interpretare insieme agli altri controlli: anche un problema di estrusione può lasciare spazi tra le linee.
Se la stampante prevede la regolazione manuale dello Z-offset, procedi con piccoli incrementi e osserva il risultato. Verifica nel manuale quale comando avvicina effettivamente l’ugello: evita di copiare valori numerici trovati online.
Il valore giusto appartiene alla tua macchina e alla sua configurazione. Inoltre, una superficie liscia e una testurizzata non avranno lo stesso aspetto finale. La guida Prusa alla calibrazione mostra bene le differenze tra ugello alto, basso e correttamente regolato. Calibrazione del primo layer.
3. Il livellamento automatico ha dei limiti
Una calibrazione completata senza errori è un buon punto di partenza, ma non garantisce da sola un primo layer uniforme.
La mesh, cioè la mappa delle altezze del piano, permette al firmware di compensare le irregolarità rilevate. La documentazione di Klipper chiarisce però che questa correzione è un’approssimazione: non risolve problemi meccanici o misure imprecise del sensore. Come funziona la bed mesh.
Per una diagnosi pratica, proponiamo un test composto da piccoli quadrati di un solo strato, distribuiti al centro e vicino agli angoli.
Se il difetto compare ovunque in modo simile, indaga prima i fattori comuni. Se cambia molto da una zona all’altra, concentra i controlli sul posizionamento della piastra, sulla calibrazione e sulla meccanica.
4. Controlla profilo, temperatura e velocità
Quando la superficie è preparata e la distanza sembra corretta, passa allo slicer.
Verifica di aver selezionato il profilo adatto a stampante, ugello, materiale e piastra, quando questa scelta è prevista. Controlla anche che sotto la piastra rimovibile non siano rimasti pezzetti di filamento: possono alterarne l’appoggio.
Per le temperature, parti dalle indicazioni del produttore del filamento e dal profilo previsto per la macchina. Se il primo strato continua a fallire, una riduzione della sua velocità può essere un test utile.
Evita invece di aumentare continuamente lo schiacciamento per compensare un’adesione insufficiente: un ugello troppo vicino può ostacolare l’estrusione e danneggiare la superficie. Controlli consigliati per i problemi del primo layer.
5. Usa il brim quando serve più appoggio
Un oggetto alto con una base minuscola ha poca superficie su cui ancorarsi.
Il brim aggiunge un bordo al primo strato, collegato al modello, aumentando l’area di contatto. È particolarmente utile per pezzi alti e stretti o per piccoli oggetti.
Come riferimento iniziale, Prusa suggerisce almeno 3 mm di larghezza per migliorare l’adesione. Il valore va poi adattato al modello e al materiale. Controlla anche la distanza di separazione dal pezzo, che influisce sulla facilità di rimozione. Impostazioni di skirt e brim.
6. Se gli angoli si alzano dopo, considera il warping
Una stampa che parte bene e si solleva dopo diversi strati richiede un controllo diverso.
Durante il raffreddamento la plastica si contrae. Le tensioni possono tirare verso l’alto gli angoli del modello: è il fenomeno chiamato warping, particolarmente rilevante con materiali come ABS e ASA.
In questi casi contano anche geometria, raffreddamento e stabilità della temperatura intorno al pezzo. Una corrente d’aria può peggiorare la situazione; per alcuni materiali una camera chiusa può aiutare.
Le impostazioni vanno però scelte in base al filamento: chiudere tutto e ridurre indiscriminatamente la ventilazione non è una ricetta universale. Cause e rimedi del warping.
Un metodo per il prossimo tentativo
Per rendere confrontabili le prove, usa sempre lo stesso file di test e annota una sola modifica alla volta.
Puoi registrare poche informazioni: difetto osservato, zona del piano interessata, parametro modificato e risultato.
Quando trovi una configurazione che funziona, ripeti il test prima di affidarle una stampa lunga. L’obiettivo è ottenere un primo layer che riesca con regolarità, senza dover reinventare il profilo a ogni avvio.