
Gyroid al 15% per tutto? Grid perché è già nel profilo? La scelta dell'infill funziona meglio quando parte dal pezzo: quale carico dovrà sopportare, quanto deve pesare e che superficie superiore vuoi ottenere.
In questa guida confrontiamo Grid, Gyroid e rettilineare, separiamo il riempimento dalle pareti e proponiamo un metodo per scegliere le impostazioni senza aumentare il consumo alla cieca. È una guida basata su documentazione dei produttori e approfondimenti tecnici indipendenti, verificati il 6 novembre 2026. Non presentiamo una prova meccanica svolta da 3DPrintNerd.
Che cos'è l'infill e cosa significa davvero la percentuale
L'infill è il riempimento interno del modello. Le pareti esterne e gli strati pieni superiori e inferiori sono impostazioni distinte. La percentuale di infill non descrive quindi la percentuale di plastica dell'intero oggetto: un pezzo al 15% conserva anche il materiale del suo guscio. La documentazione Prusa sul riempimento aiuta a distinguere queste funzioni.
Questo spiega perché passare dal 10 al 20% non raddoppia necessariamente il peso totale. Su una scatola grande il volume interno pesa molto sul risultato; su un accessorio piccolo le pareti e le superfici piene possono occupare buona parte della geometria. Il dato da confrontare è il consumo calcolato per il modello completo dopo lo slicing.
Grid, rettilineare e Gyroid: le differenze utili
La guida ufficiale Prusa ai pattern descrive queste differenze per le rispettive implementazioni:
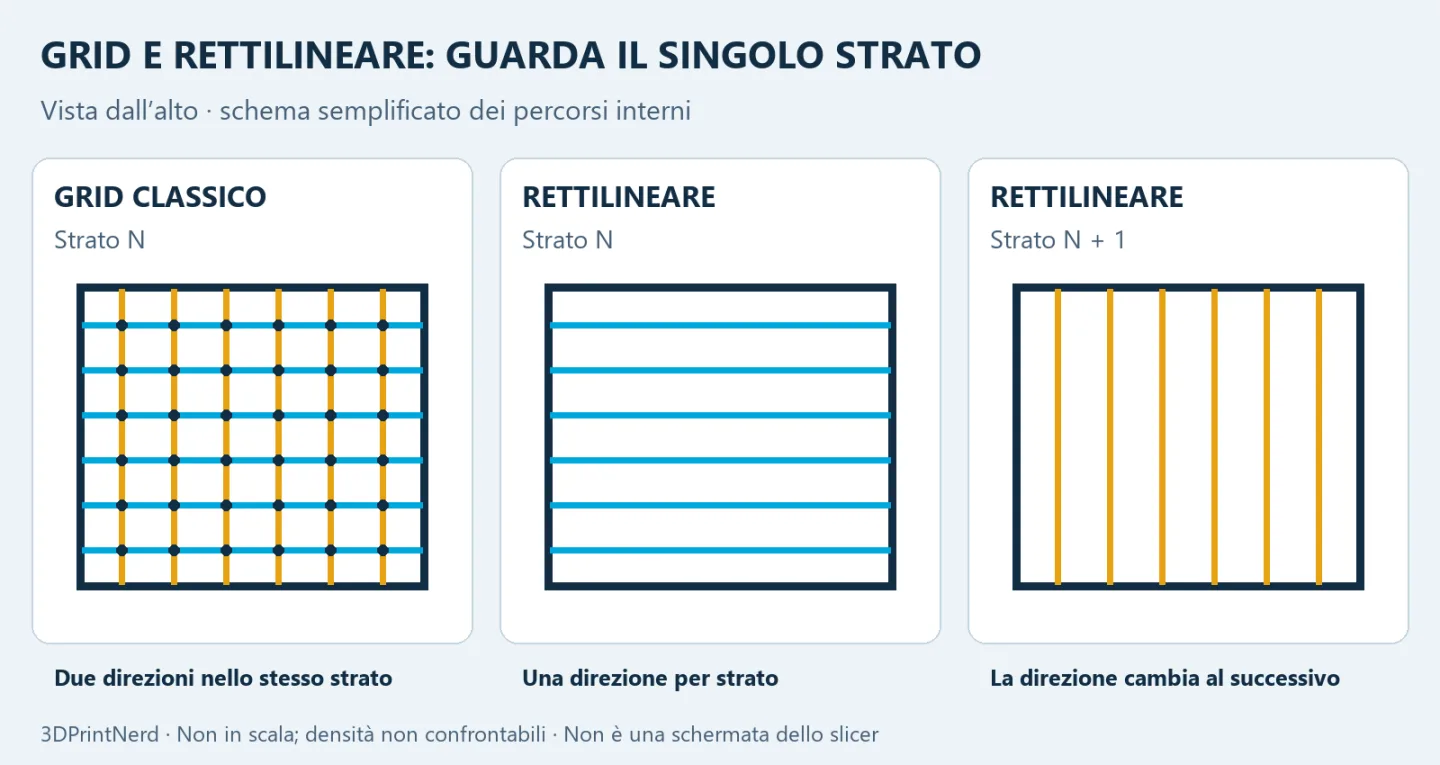
Grid classico: deposita due direzioni di linee nello stesso strato. Gli incroci possono accumulare materiale e provocare contatti con l'ugello.
Rettilineare: alterna la direzione delle linee fra strati successivi, evitando quegli incroci nel singolo layer.
Gyroid: costruisce una struttura tridimensionale curva, senza auto-intersezioni del percorso nel singolo strato. Prusa ne evidenzia il buon rapporto fra sostegno e materiale.
Anche la documentazione dei pattern OrcaSlicer descrive la distribuzione tridimensionale del Gyroid. La sua geometria, però, non rende l'oggetto stampato automaticamente uguale in tutte le direzioni: pareti, orientamento e adesione fra layer rimangono parte del problema.
Pattern | Perché valutarlo | Cosa controllare |
|---|---|---|
Grid classico | Percorso semplice, utile come confronto con il profilo iniziale. | Incroci nello stesso strato e comportamento dell'ugello. |
Rettilineare | Alternativa semplice con direzioni alternate. | Sostegno sotto le superfici superiori. |
Gyroid | Struttura curva distribuita nello spazio. | Tempo stimato e risultato sulla geometria concreta. |
Non considerare questa tabella una classifica di resistenza. Senza specificare provino, materiale, massa e direzione del carico, dichiarare un vincitore assoluto sarebbe poco utile.
Quale percentuale di infill usare per iniziare
Le seguenti sono proposte editoriali per organizzare un confronto, pensate per comuni oggetti decorativi e accessori in PLA con ugello da 0,4 mm. Non sono requisiti del produttore, valori di resistenza certificati o impostazioni da applicare a ogni materiale.
Uso | Prima prova da valutare nello slicer | Controllo prioritario |
|---|---|---|
Decorazione o prototipo di forma | 10–15%. | Chiusura del tetto e qualità visiva. |
Scatola, organizer, accessorio da scrivania | 15–20%. | Pareti, fondo e zone sottili. |
Accessorio funzionale senza carichi critici | Confronto fra 15 e 25%, mantenendo le altre impostazioni. | Orientamento e comportamento nel suo uso reale. |
Un buon esperimento parte da un cambiamento leggibile. Se modifichi nello stesso momento densità, pareti, materiale e orientamento, potresti ottenere un pezzo migliore senza sapere quale intervento sia servito. Salva una versione del progetto per ogni variante.
Per aumentare la resistenza, guarda prima le pareti
Prusa sottolinea che il numero di perimetri è spesso più determinante dell'infill per la resistenza del modello, mentre il riempimento contribuisce alla risposta a compressione. Il suggerimento è nella documentazione sull'infill.
Anche Stefan Hermann, nella sua guida introduttiva di CNC Kitchen, consiglia di considerare l'aumento dello spessore delle pareti prima di aggiungere molto riempimento. È un'indicazione dell'autore, non una misura eseguita sul tuo pezzo.
Per esempio, puoi confrontare un accessorio con due e tre pareti mantenendo il 15% di infill, poi una terza variante con tre pareti e il 25%. Sono configurazioni di confronto: il numero di pareti da solo non definisce uno spessore universale, perché interviene anche la larghezza di estrusione.
Controlla inoltre come il pezzo è orientato sul piatto. Le prove di CNC Kitchen sui legami fra layer illustrano perché le proprietà lungo la direzione di impilamento possano essere diverse da quelle nel piano. Aumentare l'infill non elimina questo aspetto della stampa FDM.
Superficie superiore bucata: non basta cambiare pattern
I primi strati pieni del tetto devono appoggiarsi al riempimento sottostante. Prusa spiega che, con una struttura più rada, aumentano le distanze da superare; più strati pieni possono aiutare a chiudere la superficie. Consulta la sezione sui layer solidi superiori e inferiori.
Prima di portare tutto il modello al 40%, guarda gli ultimi layer nell'anteprima. Come confronto editoriale, passa da quattro a cinque strati superiori lasciando invariato il resto. A 0,20 mm per layer significa passare da 0,80 a 1,00 mm nominali; con altezze diverse va controllato lo spessore effettivo. Verifica poi il risultato stampato: lo slicing mostra il percorso previsto, non garantisce da solo la chiusura del tetto.
Dove cambiare densità e pattern nello slicer
Nel percorso descritto dalla documentazione PrusaSlicer, apri Print settings → Infill → Fill pattern per scegliere lo schema. Il campo Fill density, documentato nella guida al riempimento, controlla la densità. Le traduzioni possono cambiare con la lingua dell'interfaccia.
OrcaSlicer documenta il campo Sparse Infill Pattern nella sezione sulle impostazioni di riempimento. Cerca il riempimento interno rado: i pattern delle superfici superiori e inferiori sono impostazioni diverse. Dopo ogni modifica, esegui nuovamente lo slicing prima di confrontare consumo e percorsi.
Un metodo pratico in sei passaggi
Definisci lo scopo. Scrivi se stai cercando una forma di prova, una bella superficie o un accessorio che debba resistere a un uso concreto.
Fissa il profilo iniziale. Mantieni stampante, filamento, ugello, orientamento e altezza layer identici fra le varianti.
Confronta i pattern alla stessa densità. Per esempio Grid e Gyroid al 15%. Serve a capire il costo delle due scelte nel tuo progetto, non dimostra una resistenza equivalente.
Leggi l'anteprima strato per strato. Guarda le zone sottili, il riempimento sotto il tetto e la continuità delle pareti. Non fermarti al colore del modello in vista preparazione.
Annota grammi e tempo stimati. Conserva entrambi: la soluzione che usa meno materiale non è necessariamente quella con il tempo minore.
Stampa la variante più promettente e controllala. Per un accessorio non critico verifica finitura, montaggio e uso previsto; modifica un parametro alla volta se il risultato non basta.
Il calcolatore del costo di stampa 3D permette di tradurre il consumo del progetto in una stima economica. Usa dati coerenti con la tua bobina e con il risultato dello slicer, senza attribuire al solo infill tutto il costo dell'oggetto.
L'ugello gratta il riempimento: come leggere il sintomo
Per il Grid classico controlla gli incroci e osserva dove avviene il contatto; poi confronta una variante senza quegli incroci. È un controllo suggerito dalla guida ai pattern Prusa, non una diagnosi automatica.
Controlla anche l'implementazione del tuo slicer. La documentazione OrcaSlicer sull'infill multilinea descrive strategie per evitare intersezioni con alcuni pattern: il nome “Grid” non basta a identificare ogni percorso nelle versioni e configurazioni recenti. L'anteprima del progetto resta il riferimento concreto.
Se invece il problema parte già dal primo strato o il pezzo si solleva, affronta prima quello: trovi un percorso distinto nella guida al primo layer che non aderisce.
Domande frequenti sull'infill
Gyroid è sempre più resistente di Grid?
Non esiste una risposta valida per ogni oggetto. Definisci direzione del carico, materiale e geometria, poi confronta configurazioni controllate. La forma del riempimento è una delle variabili.
Il 100% di infill risolve tutto?
No. Non corregge l'orientamento del pezzo o le condizioni di estrusione. Prusa segnala inoltre possibili effetti negativi sull'aspetto a densità piena nella sua guida all'infill.
Posso copiare il 15% del PLA su un pezzo in TPU?
Va rivalutato: l'obiettivo può essere anche la deformabilità. La guida Prusa ai problemi di riempimento raccomanda particolare attenzione ai pattern complessi con i materiali flessibili. Parti dal profilo del materiale e verifica il comportamento desiderato.