
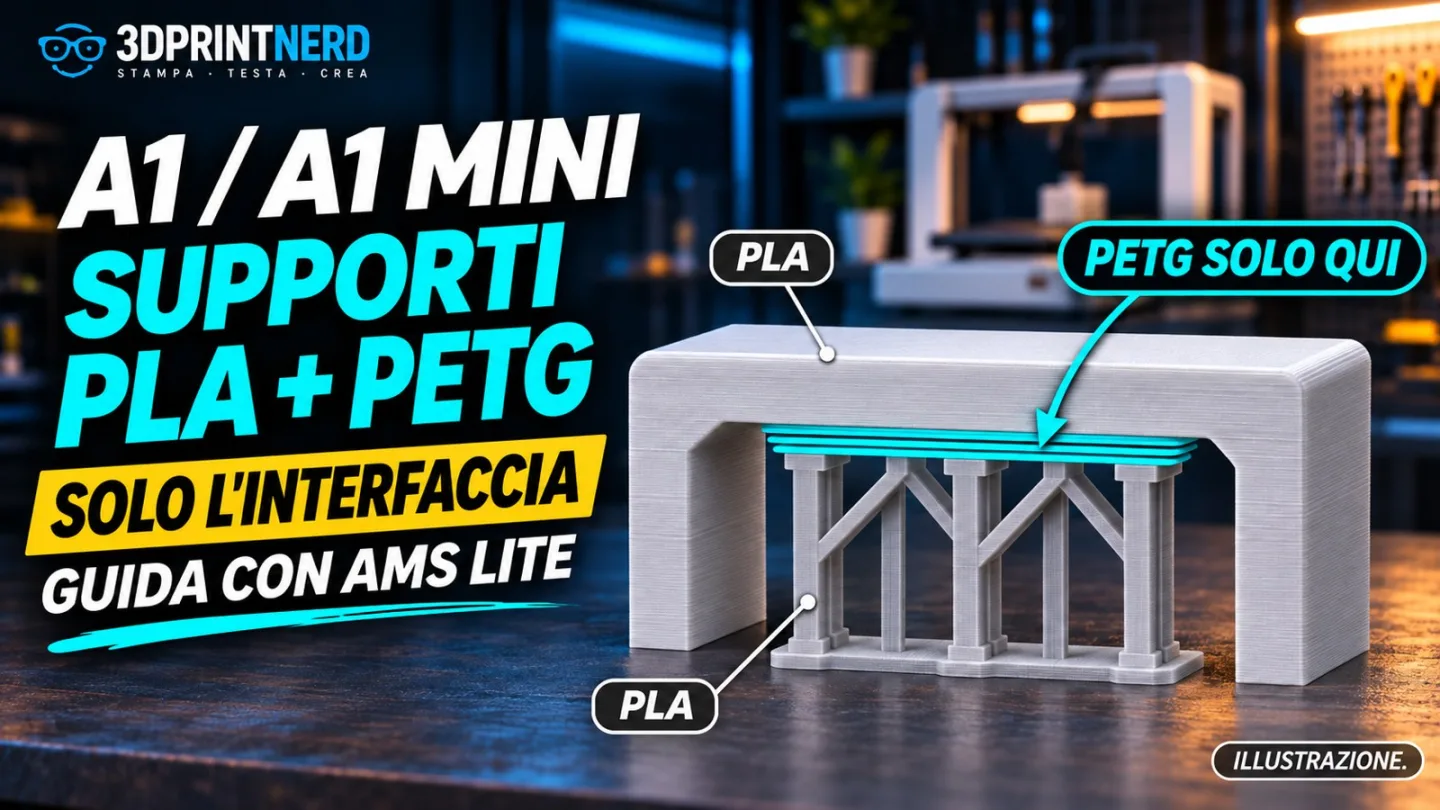
Con una Bambu Lab A1 o A1 mini e AMS lite puoi stampare un oggetto in PLA usando il PETG soltanto fra i supporti e il pezzo. La struttura che sale dal piatto resta in PLA; il PETG forma una sottile interfaccia di separazione. È una soluzione da provare quando il lato inferiore deve venire meglio e i supporti tradizionali lasciano troppi segni.
La scelta decisiva in Bambu Studio è Interfaccia supporto/raft, non il materiale dell'intero modello e nemmeno quello della base dei supporti. Vediamo come impostarla, con schermate reali e un piccolo provino originale. Abbiamo verificato il progetto e lo slicing; non abbiamo effettuato una prova fisica di stampa. I consumi riportati sono stime dello slicer.
Perché PLA e PETG possono funzionare come separatore
Questa tecnica sfrutta la scarsa adesione reciproca fra PLA e PETG: il materiale diverso deve separarsi dal pezzo, non diventare parte della sua struttura resistente. È un impiego descritto anche dagli utenti nel forum Bambu Lab. Il distacco effettivo dipende però dalle bobine, dalla geometria e dalla pulizia dei cambi materiale: non è garantito che ogni PLA e ogni PETG si comportino allo stesso modo.
A1 e A1 mini usano un solo ugello: AMS lite carica e scarica i filamenti, ma nell'hotend resta materiale da eliminare a ogni cambio. Il sistema supporta PLA e PETG standard; questo non estende automaticamente la compatibilità a filamenti flessibili o caricati con fibre. Consulta la scheda AMS lite e la guida ufficiale A1 mini Combo.
“Solo il layer di appoggio” non significa cambiare tutto il layer
Immagina un piccolo tavolino stampato in piedi: gambe e piano sono PLA. Sotto il piano, lo slicer genera una struttura di sostegno in PLA e alcuni strati di contatto in PETG. Alla stessa altezza Z possono esserci sia PLA del modello sia PETG dell'interfaccia: un cambio filamento manuale inserito sull'intero layer non equivale a questa funzione.
Nel nostro esempio usiamo tre strati superiori di interfaccia, non un singolo strato. È un punto di partenza didattico: lo scopo resta confinare il materiale diverso alla zona di contatto. Con interfacce su più altezze il numero dei cambi può aumentare parecchio.
1. Prepara stampante e due filamenti distinti
In Prepara seleziona la stampante corretta: A1 oppure A1 mini, con il diametro di ugello realmente montato. Il nostro provino usa A1 mini, ugello da 0,4 mm e profilo da 0,20 mm.
In Filamenti Progetto aggiungi due voci con il pulsante +: nell'esempio 1 = Generic PLA e 2 = Generic PETG. Usa invece il profilo specifico del produttore se disponibile e appropriato.
Assegna il modello al filamento 1. Il PETG deve essere dichiarato PETG: non rinominarlo PLA e non fingere che sia un materiale di supporto dedicato per ottenere suggerimenti automatici.
Carica le due bobine nell'AMS lite e controlla che i materiali dichiarati corrispondano a quelli presenti. I numeri dei filamenti nel progetto non sono una garanzia della corretta mappatura degli slot fisici.
Conserva temperature e portata appropriate per ciascuna bobina. Per il piatto verifica le indicazioni del produttore e l'eventuale avviso sui materiali diversi: non copiare alla cieca una temperatura PETG nel profilo PLA. L'AMS lite non essicca le bobine; se il materiale è umido, consulta anche la guida all'essiccazione dei filamenti.
2. Lascia la base in PLA e assegna il PETG all'interfaccia
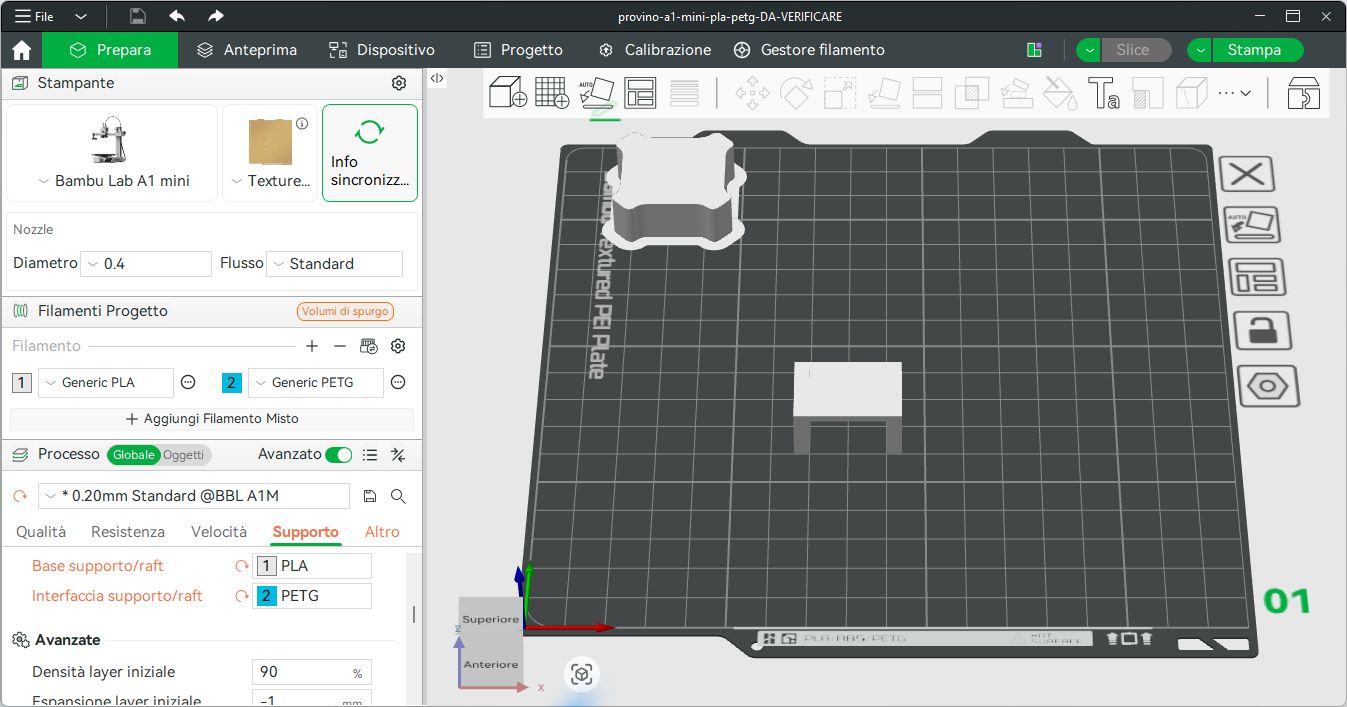
Apri la scheda Supporto, attiva Abilita supporti e scegli una generazione adatta al modello. Per il provino abbiamo usato supporti normali automatici, solo dal piatto. Scorri fino ai due selettori dei materiali:
Campo di Bambu Studio | Scelta nell'esempio | Funzione |
|---|---|---|
Base supporto/raft | 1 — PLA | Struttura dei supporti |
Interfaccia supporto/raft | 2 — PETG | Zona di contatto con il pezzo |
Preferiamo indicare esplicitamente PLA nella base, così la scelta è leggibile. Le due funzioni separate sono definite anche nel codice ufficiale di Bambu Studio. Se la versione offre Avoid interface filament for base, mantienilo attivo e verifica comunque il risultato: nell'anteprima il PETG deve comparire dove previsto, non in tutta la struttura.
3. Imposta il contatto superiore: un esempio concreto
Questa è la configurazione usata per lo slicing del provino, da verificare con una stampa piccola prima di affrontare un oggetto importante:
Parametro | Valore del provino |
|---|---|
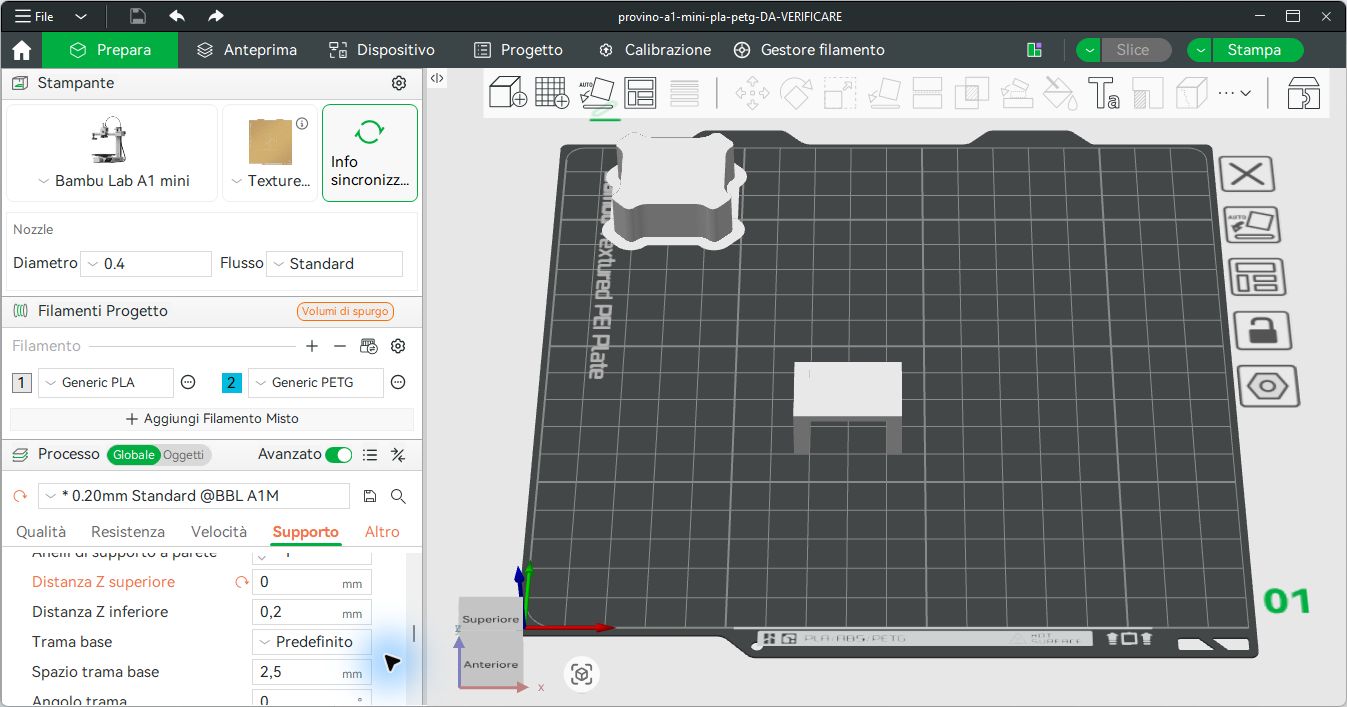
Layer interfaccia superiori | 3 |
Distanza Z superiore | 0 mm |
Spaziatura interfaccia superiore | 0 mm |
Altezza layer | 0,20 mm |
La distanza Z zero elimina il vuoto verticale previsto per il distacco di un supporto nello stesso materiale; qui il separatore è il materiale diverso. La spaziatura zero rende l'interfaccia piena. Non usare questa combinazione automaticamente con supporti PLA sotto un modello PLA: rischieresti di saldarli. Non basta neppure impostare zero se i layer di interfaccia sono disattivati.
Il provino ha supporti che iniziano dal piatto: non richiede di azzerare anche la distanza Z inferiore. Se una struttura nasce sopra una superficie del modello, va controllato anche quel contatto. Per capire la differenza fra geometria del supporto e interfaccia, c'è la nostra guida generale ai supporti.
4. Spurghi: il passaggio che non conviene trascurare
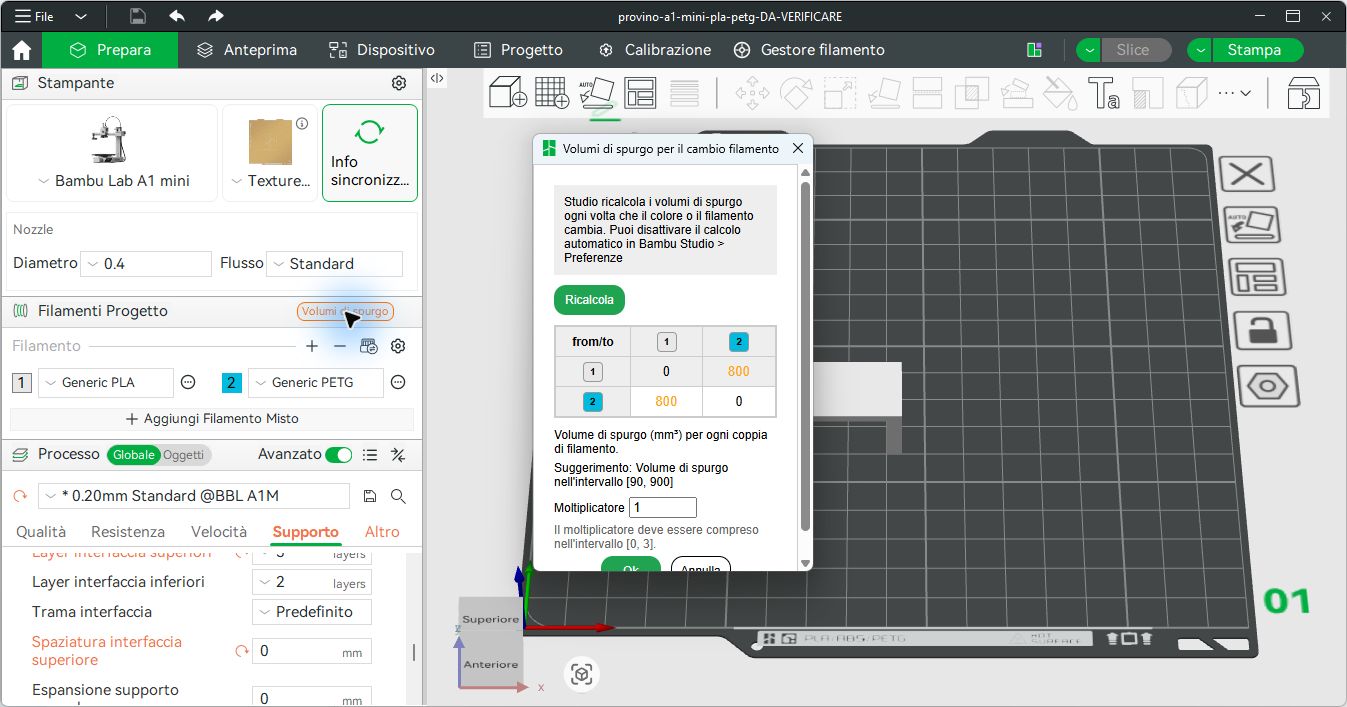
Apri Volumi di spurgo, accanto a Filamenti Progetto. Controlla entrambe le direzioni: PLA → PETG e PETG → PLA. Il ritorno al PLA è particolarmente importante perché residui del separatore nel modello possono indebolire gli strati. Una segnalazione sul repository Bambu Studio descrive proprio questo rischio; è una testimonianza tecnica, non una prova che tutte le versioni abbiano identico comportamento.
Nel nostro progetto abbiamo impostato 800 mm³ in entrambe le direzioni, moltiplicatore 1. È una scelta prudente per costruire l'esempio e quantificarne gli sprechi, non un valore certificato da Bambu Lab o una garanzia contro la contaminazione. Non assumere che due colori simili permettano automaticamente uno spurgo minimo quando cambiano i polimeri. Se premi Ricalcola o cambi i filamenti, ricontrolla la matrice prima dello slicing.
Per questa prova mantieni attiva la torre di priming e disattiva le opzioni di spurgo nel riempimento del modello e nei supporti, nella scheda Altro. Controlla anche eventuali impostazioni specifiche degli oggetti. Vogliamo tenere la miscela di transizione fuori dal pezzo e dalla sua interfaccia. La torre prepara il flusso: non è un sostituto della corretta pulizia fra materiali.
Esempio 1: il provino a portale e i consumi dello slicer
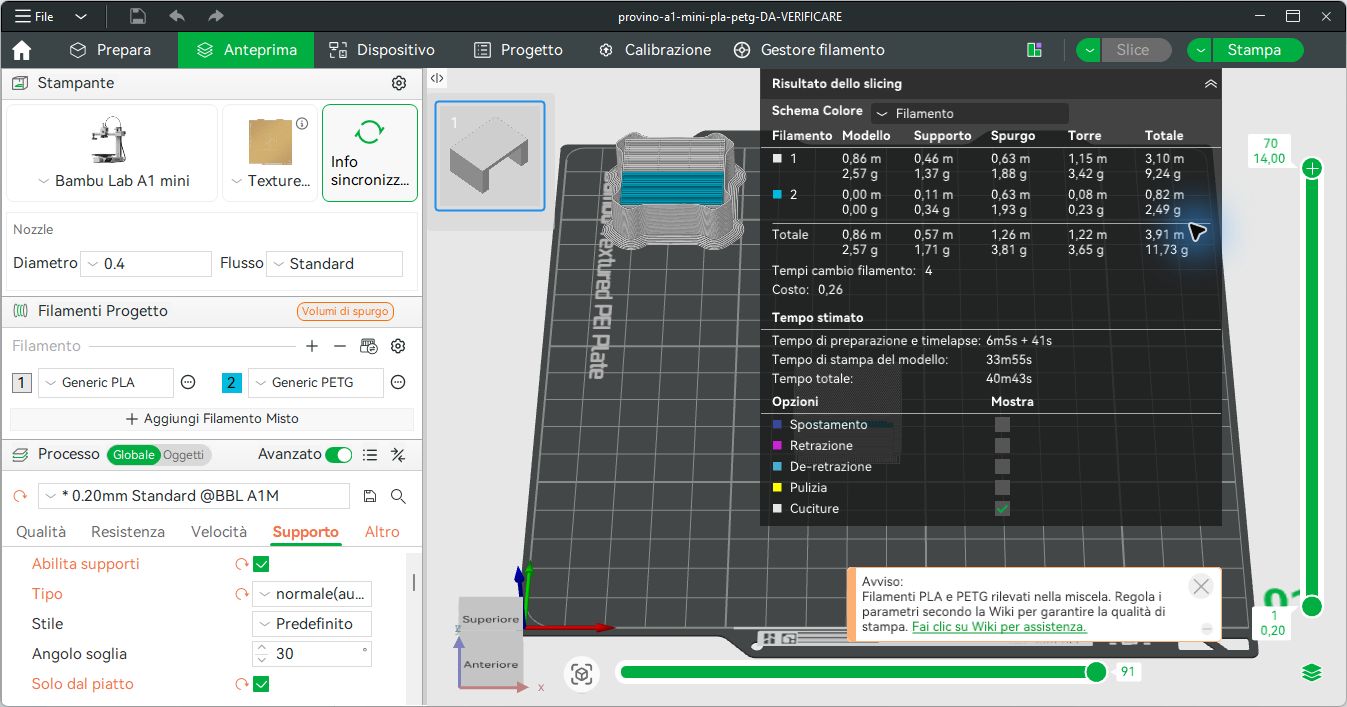
Abbiamo creato un portale di 28 × 20 × 14 mm, con apertura larga 20 mm e copertura spessa 2 mm. L'autore è 3DPrintNerd; lo distribuiamo come esempio originale CC0. In piedi consente di esaminare l'interfaccia sotto la copertura. Non è un progetto che richiede necessariamente supporti in ogni orientamento: serve a rendere visibile il metodo.
Scarica provino STL, progetto 3MF e istruzioni. Apri il 3MF come progetto, controlla i profili e rifai lo slicing. Il file è un esempio da adattare, non G-code pronto da inviare; per A1 cambia il profilo da A1 mini ad A1 e verifica di nuovo piatto e ingombri.
Voce | Stima del nostro slicing |
|---|---|
PLA nel modello | 2,57 g |
PLA nei supporti | 1,37 g |
PETG nell'interfaccia/supporti | 0,34 g |
PETG totale, inclusi spurgo e torre | 2,49 g |
Materiale complessivo | 11,73 g |
Cambi filamento | 4 |
Tempo totale stimato | 40 minuti e 43 secondi |
Il dato interessante è la differenza fra 0,34 g di interfaccia e 2,49 g di PETG complessivo. Non basta guardare il separatore per stimare il costo. Le cifre dipendono da profilo, spurghi e versione dello slicer; non sono consumi misurati sulla stampante. Non abbiamo verificato finitura o facilità di distacco su un pezzo fisico.
Esempi 2 e 3: quando vale la pena provarlo
Un contenitore con una mensola interna orizzontale: il separatore può essere interessante se la mensola è visibile e i supporti possono uscire dall'apertura. Prima valuta una rotazione del pezzo o una divisione in parti. Se il sostegno resta intrappolato nella cavità, il cambio materiale non risolve il problema di accesso.
Una miniatura con molti dettagli a quote diverse: la stessa impostazione può generare numerosi cambi. Confronta l'anteprima con una variante tutta PLA e con un altro orientamento; non aspettarti i quattro cambi del portale. Qui può convenire accettare una piccola rifinitura anziché moltiplicare tempo, spurghi e torre.
Prima di premere Stampa: cinque controlli
In Anteprima scegli lo schema Filamento e percorri i layer: il corpo deve restare PLA, il PETG concentrato nelle interfacce.
Controlla che il PETG non venga riutilizzato nella base dei supporti o nel riempimento del modello.
Leggi grammi, cambi e tempo; non ignorare gli avvisi sulla combinazione PLA/PETG.
Nella finestra d'invio abbina ciascun filamento allo slot AMS lite corretto. Se il progetto non mostra PETG nelle interfacce, correggilo e rifai lo slicing prima dell'invio.
Stampa prima il provino. Valuta distacco, lato inferiore e integrità del PLA vicino alle transizioni. Se gli strati si separano, fermati e rivedi pulizia del cambio e profili.
Domande frequenti
Posso usare un solo strato PETG?
Puoi confrontarlo su un campione, ma non è automaticamente la scelta migliore. Il nostro esempio usa tre layer di interfaccia: materiale continuo, sostegno e distacco vanno verificati insieme.
Funziona anche con PLA come interfaccia per un pezzo PETG?
È un impiego riportato dalla community, ma richiede una verifica separata di temperature, raffreddamento e spurghi. Invertire i due selettori non rende automaticamente valido il nostro profilo.
Devo comprare un materiale di supporto dedicato?
Per provare l'esempio no: si usano PLA e PETG standard. I filamenti di supporto dedicati sono prodotti diversi con proprie indicazioni; non vanno confusi con PETG comune e non sono necessariamente solubili.
Verifica editoriale e slicing: 7 novembre 2026. Schermate originali di Bambu Studio acquisite da 3DPrintNerd. Copertina: illustrazione generata con AI, non fotografia di una stampa. Il provino è originale 3DPrintNerd, CC0; nessuna prova fisica dichiarata.