
Il coperchio della scatola entra per mezzo centimetro e poi si pianta. Nel CAD la linguetta era larga 10 mm e la guida pure. Sul banco basta un bordo un po’ più largo alla base, o una parete appena fuori misura, per perdere tutto lo spazio che serve a farlo scorrere. Prima di ristampare la scatola, conviene provare soltanto l’incastro.
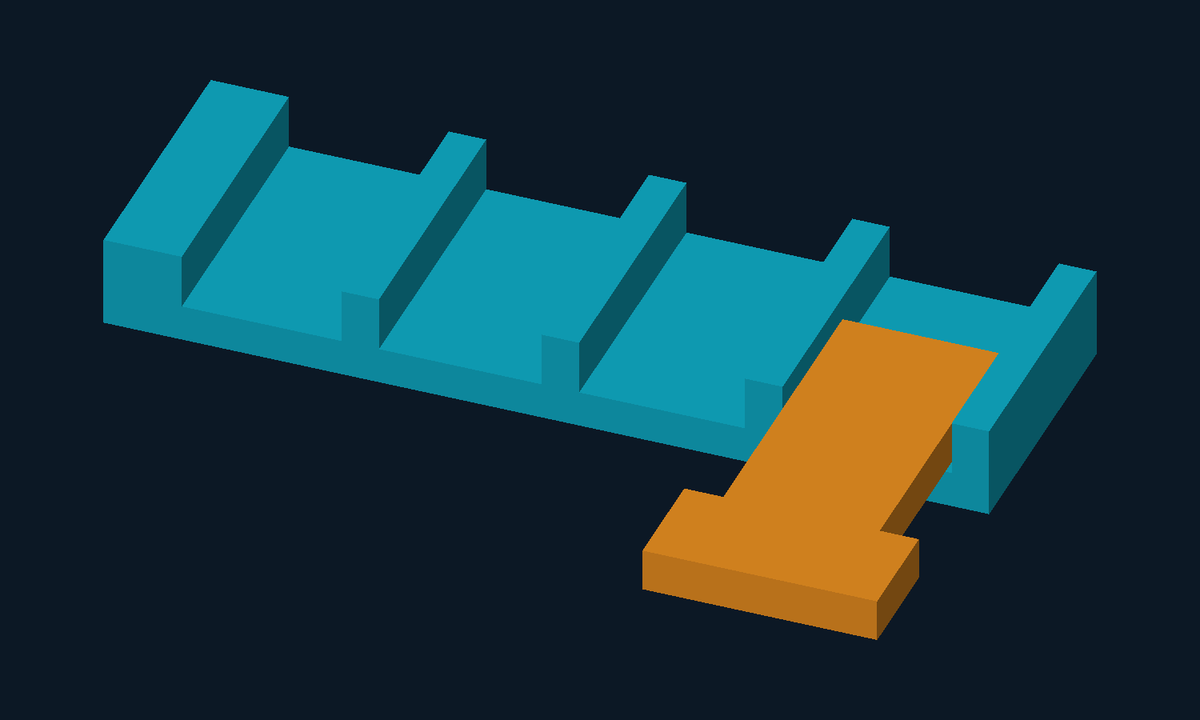
Per questa guida sulla stampa a filamento (FDM) abbiamo preparato un provino con una linguetta da 10,00 mm e quattro guide di larghezze diverse. Lo stampi con il filamento e il profilo del tuo progetto. Poi provi come scorre e decidi quale quota portare nel disegno.
Il gioco si misura su entrambi i lati
La tolleranza è l’intervallo di misure che puoi accettare per un pezzo. Il gioco nominale è lo spazio che disegni tra le parti. Se la linguetta misura 10,00 mm nel CAD e la guida è larga 10,40 mm, hai previsto 0,40 mm complessivi. A linguetta centrata, sono 0,20 mm per lato. Se nello stesso disegno scrivi solo «gioco 0,20», rischi di dimezzarlo alla prossima modifica. Indica sempre se il valore è totale o per lato.
Un coperchio che apri ogni giorno deve scorrere per tutta la corsa. Un tappo che deve restare in sede può richiedere attrito, oppure un fermo disegnato apposta. La geometria, l’orientamento di stampa, il materiale e il profilo cambiano il risultato anche con la stessa quota CAD. Per questo i valori del provino sono punti da verificare sulla tua macchina. Prusa, guida alla progettazione per stampa 3D.
Stampa il provino e parti dalla scanalatura più larga
Scarica il provino 3DPrintNerd (ZIP con due STL e sorgente OpenSCAD).
La piastra ha quattro scanalature aperte alle due estremità. Quella da 10,20 mm è accanto al bordo più spesso. Le altre si allargano man mano che ti allontani da quel bordo. Usa la parte stretta della linguetta per la prova e tieni l’impugnatura fuori dalla guida.
Larghezza della guida | Gioco totale | Gioco per lato, a linguetta centrata |
|---|---|---|
10,20 mm | 0,20 mm | 0,10 mm |
10,40 mm | 0,40 mm | 0,20 mm |
10,60 mm | 0,60 mm | 0,30 mm |
10,80 mm | 0,80 mm | 0,40 mm |
Importa i due STL al 100%. Lasciali piatti come si aprono nello slicer e stampali sullo stesso piatto, senza supporti. Con un ugello da 0,4 mm, un profilo da 0,20 mm di altezza strato è un punto di partenza pratico. Se il progetto finale usa un altro profilo o un altro ugello, usa quello anche per la prova. Guida agli ugelli da 0,4 e 0,6 mm.
Aspetta che i pezzi siano freddi. Elimina i fili sciolti o un’eventuale bava lasciata dal brim. Lascia intatte le superfici che scorrono, altrimenti finisci per misurare l’effetto della limatura.
Inizia dalla guida più larga. Appoggia la faccia piatta della linguetta sul fondo, infilala da un’estremità e spingila con un dito lungo la guida. Passa alla misura più stretta se scorre per tutta la corsa. Fermati appena devi forzare. Prova da entrambe le estremità se senti un impuntamento.
Annota quello che senti. Per ogni misura segna se la linguetta si blocca, scorre con attrito, scorre libera o si muove di lato. Appunta anche bobina, profilo e orientamento. Se due guide funzionano, ripeti qualche inserimento prima di scegliere quale scorre meglio.
Se la linguetta si impunta, misura dove succede
Con un calibro, misura la linguetta vicino alla punta e più indietro, all’altezza delle pareti che toccano la guida. Controlla anche la larghezza all’estremità e, se le punte interne del calibro arrivano, in un secondo punto della scanalatura. Una lettura con due decimali è comoda per confrontare le prove. La pressione delle ganasce e l’accesso alle superfici possono comunque spostare la misura. Per esempio, se leggi 10,08 mm sulla linguetta e 10,33 mm nella guida, il gioco misurato in quel punto è circa 0,25 mm.
Vedi un bordino alla base della linguetta? Confronta la misura appena sopra il primo strato con quella in corrispondenza del bordino. Quel rilievo si chiama piede d’elefante e si forma quando il materiale del primo strato si allarga, schiacciato contro il piatto. Controlla prima che il primo strato sia regolare, poi prova la compensazione dedicata. In PrusaSlicer agisce sul primo strato. In OrcaSlicer puoi scegliere su quanti strati iniziali applicarla. Guida al primo strato · Documentazione PrusaSlicer · Documentazione OrcaSlicer.
Lo scarto si ripete lungo tutta la parete? Se hai ancora il CAD, allarga la sede nella direzione in cui serve. Se lavori solo con lo STL, nello slicer puoi provare un piccolo ritocco alla compensazione XY e controllare l’anteprima. In OrcaSlicer un valore positivo di X-Y hole compensation allarga i fori in XY. Un valore positivo di X-Y contour compensation allarga i contorni. La scanalatura del provino è aperta in pianta e fa parte del contorno. Se ritocchi quel parametro, misura anche le altre quote sulla ristampa prima di salvare l’impostazione nel profilo. OrcaSlicer, compensazione XY.
Dal provino al coperchio
Mettiamo che la linguetta scorra come vuoi nella guida da 10,40 mm. Per una linguetta di progetto larga 18 mm, puoi partire da una sede da 18,40 mm, conservando lo stesso gioco nominale. Prima di ristampare la scatola, taglia nel CAD un breve tratto della vera guida e una porzione di coperchio. Stampali con la stessa faccia sul piatto che userai per il pezzo intero. Una parete lunga può flettere o incurvarsi in modo diverso dal provino. Se il coperchio scorre per dieci centimetri, prova poi tutta la corsa.
Per un tappo che deve entrare a pressione, prova la geometria del tappo e della sua sede. Il provino rettangolare ti aiuta a capire quanto incidono gli errori di stampa, mentre la tenuta del tappo dipende anche da forma, spessore e flessibilità delle pareti. Un piccolo smusso all’imbocco può rendere più facile centrarlo. Se cambi bobina, profilo o orientamento, rimetti sul piatto prima l’incastro. È la ristampa più corta.