
Un inserto filettato a caldo è utile quando un pezzo stampato in 3D va aperto e richiuso più volte. Pensa al coperchio di una scatola per elettronica: dopo qualche intervento, una vite che morde direttamente il PLA può rovinare la propria sede. Con un inserto in ottone la vite lavora invece su una filettatura metallica. Il punto delicato è tutto attorno: foro, plastica e geometria della colonnina.
In questa guida vediamo come scegliere un inserto M3 per stampa 3D, modellare la sede, trovare la misura adatta con un provino e montarlo senza deformare il pezzo. Le indicazioni sono per parti FDM in materiale termoplastico; i risultati di resistenza citati appartengono alle fonti indicate, non a prove effettuate da 3DPrintNerd.
Quando conviene usare un inserto e quando basta un dado
Il calore ammorbidisce la plastica attorno all’inserto. Raffreddandosi, il materiale si conforma alla zigrinatura esterna, che ostacola rotazione e sfilamento. È un ancoraggio meccanico: se la plastica attorno è troppo poca o la colonnina cede, il metallo da solo non risolve il problema. Il laboratorio di progettazione della University of Wisconsin–Madison usa questi inserti per prototipi e assemblaggi riapribili.
Soluzione | Quando ha senso | Vincolo da considerare |
|---|---|---|
Vite adatta alla plastica | Assemblaggio semplice, poche aperture | La sede si può consumare con i montaggi ripetuti. |
Dado in una tasca esagonale | Hai spazio per alloggiarlo e bloccarne la rotazione | Servono accesso e geometria che impediscano al dado di cadere. |
Vite passante e dado | Puoi raggiungere entrambi i lati | Ingombro e accesso sul retro del pezzo. |
Inserto a caldo | Coperchi, supporti e componenti da smontare | Richiede sede adeguata e montaggio controllato. |
La guida del laboratorio MAKE dell’EPFL propone anche il dado in tasca come alternativa. Per un box, la domanda utile è: potrò arrivare con l’utensile alla sede e sostituire il coperchio senza accedere al retro?
«M3» è la misura della vite, non il diametro del foro
Due inserti per la stessa vite M3 possono avere lunghezze, diametri esterni e piloti diversi. La marcatura non ti dice quanto grande fare il foro. Prima di modificare il CAD, scegli il ricambio esatto e cerca il suo disegno quotato.
Per esempio, il disegno dimensionale CNC Kitchen distingue questi modelli. Le quote riportate riguardano solo gli inserti della tabella del produttore.
Modello CNC Kitchen | Lunghezza | Diametro esterno | Foro nominale |
|---|---|---|---|
M3 × 5,7 | 5,7 mm | 4,6 mm | 4,0 mm |
M3 × 3 corto | 3,0 mm | 4,6 mm | 4,0 mm |
M3 × 5 × 4, variante Voron | 4,0 mm | 5,0 mm | 4,4 mm |
Il foro nominale del disegno e quello che esce dalla stampante sono due grandezze diverse. La sede del modello lungo e quella del corto possono anche condividere il diametro, ma non per questo hanno la stessa profondità. Il metodo giusto è partire dalla scheda e verificare sul pezzo stampato.
Come disegnare la sede nel CAD
Definisci il foro di montaggio. Parti dal diametro indicato per l’inserto scelto e mantieni la geometria richiesta dal produttore. Una sede dritta non va sostituita con un cono solo per facilitare l’ingresso.
Lascia spazio in profondità. Per un foro cieco verifica lunghezza dell’inserto, spazio per il materiale spostato e penetrazione della vite. La vite non deve toccare il fondo prima di serrare il coperchio.
Dimensiona la colonnina. Serve materiale attorno al foro; una parete sottile vicino al bordo può gonfiarsi o aprirsi. Controlla lo spessore minimo specificato nella scheda e la geometria del tuo pezzo.
Verifica accesso e allineamento. Prevedi spazio per portare la punta del saldatore lungo l’asse del foro e per avvitare a montaggio finito.
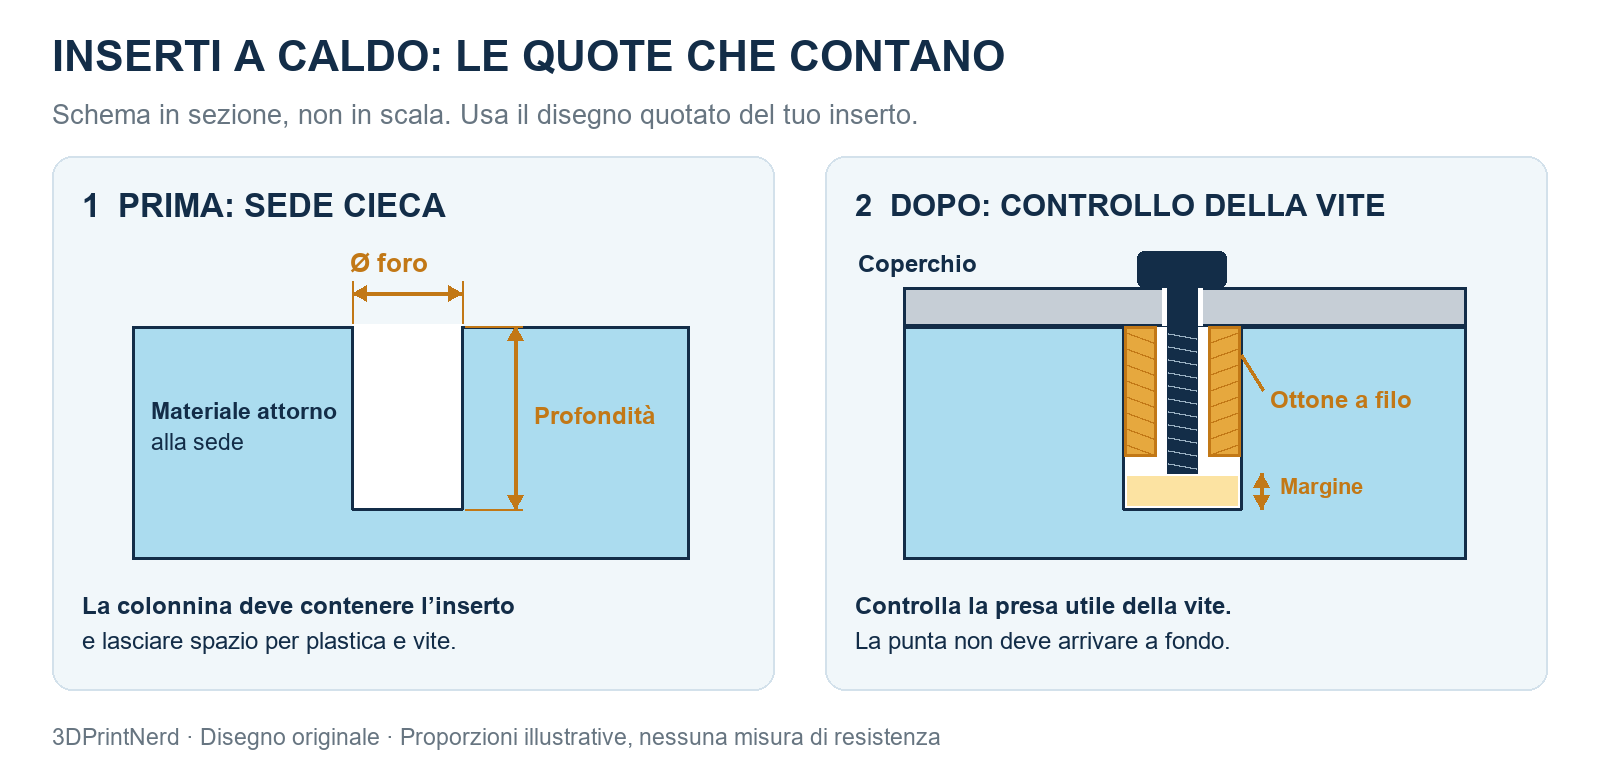
La nota tecnica SPIROL sulla progettazione dei fori spiega perché una vite che va a fondo può spingere fuori l’inserto. Nel caso di un coperchio, misura la parte di vite che rimane dopo aver attraversato coperchio e rondella: deve fare presa senza arrivare al fondo. Non usare la lunghezza totale della vite come misura della presa utile.
Uno smusso leggero può essere utile in alcuni progetti; non è una regola da applicare sempre. La guida EPFL ne propone uno per facilitare il posizionamento, mentre CNC Kitchen per i propri inserti indica che in genere non serve. Segui il disegno del ricambio e verifica col provino.
Prima stampa un provino, non tutta la scatola
Stampa una piccola colonnina con la stessa orientazione, materiale, altezza layer e impostazioni del pezzo finale. Prepara pochi diametri vicini al nominale. Per esempio, se il tuo inserto parte da 4,0 mm secondo il produttore, 4,0 / 4,1 / 4,2 / 4,3 mm in CAD sono quattro tentativi illustrativi, non misure approvate per qualsiasi M3.
Puoi anche partire dai provini originali di CNC Kitchen, nella sezione Download della guida. L’autore dei modelli è CNC Kitchen, il progetto di Stefan Hermann. Scegli il file adatto alla misura e all’orientazione: un foro stampato orizzontalmente può avere una forma diversa da uno verticale.
Prova prima a freddo: il pilota, se presente, deve iniziare a entrare senza colpi, mentre l’intero inserto non dovrebbe cadere dentro. Dopo il montaggio a caldo osserva anche il materiale spinto verso il fondo e prova la vite solo a pezzo freddo. Se cambi bobina, ugello o orientazione, il provino è un controllo più economico di una ristampa del pezzo.
Un esempio concreto viene dal test CNC Kitchen del 28 marzo 2026: su una CORE One L con PolySonic PLA, l’autore ha trovato un buon compromesso di montaggio a 4,2 mm in CAD per il suo M3, mentre il confronto con fori ripresi al diametro nominale ha sostenuto il valore reale di 4,0 mm del disegno. Il test è stato condotto da chi vende gli inserti e vale per i campioni descritti; non fornisce una correzione universale per la tua macchina.
Pareti e riempimento: guarda la sezione nello slicer
Il percorso del carico passa dall’ottone alla colonnina e poi al resto del pezzo. Nell’anteprima controlla che attorno al foro ci siano linee continue e che la colonnina sia ben unita al fondo. Aumentare il riempimento di tutta la scatola è poco utile se la sede rimane vicino a un bordo fragile o collegata con una sezione troppo sottile.
Nelle prove su assemblaggi stampati di SPIROL, numero di pareti e densità di riempimento influenzano la tenuta. Le loro misure sono specifiche per campioni, materiali e inserti descritti: usale per capire la direzione del cambiamento, non per assegnare un carico nominale al tuo box.
Se serve, rinforza localmente la colonnina nel CAD o con un modificatore dello slicer. Per il confronto fra profili torna utile la nostra guida a infill e pareti. Dopo un cambio di ugello, ricontrolla anche la larghezza delle linee con la guida 0,4 contro 0,6 mm.
Come montare un inserto a caldo
Servono un saldatore a temperatura regolabile, una punta adatta all’inserto, un appoggio stabile resistente al calore e un modo per tenere fermo il pezzo. Monta la punta a utensile freddo, usa il supporto del saldatore e maneggia l’inserto caldo con un attrezzo.
Posiziona il pezzo in modo da lavorare in asse e appoggia l’inserto sulla sede con il lato di ingresso corretto.
Porta la punta a contatto con l’ottone. Lascia scaldare l’inserto e accompagnalo con poca pressione: se devi forzarlo, fermati e controlla foro, temperatura e contatto.
Controlla che non si inclini. Fermati alla quota prevista; se il tuo sistema lo prevede, completa l’ultimo tratto con un attrezzo piano che lo mantenga a filo.
Lascia raffreddare senza spostarlo. Controlla che il coperchio poggi bene e che la vite entri a mano senza impuntarsi.
Non c’è una temperatura valida per tutti. Per i propri inserti CNC Kitchen indica circa 10–20 °C sopra la temperatura usata per stampare; il laboratorio EPFL usa invece la temperatura di stampa come riferimento nel suo procedimento. Punta, potenza del saldatore, massa dell’inserto e plastica cambiano il risultato. Parti dalle istruzioni pertinenti, usa un provino e fermati se il pezzo si deforma o il materiale si degrada.
Quattro difetti e cosa verificare
Difetto | Controllo utile |
|---|---|
L’inserto entra storto | Appoggio, allineamento della punta e possibilità di preposizionarlo. |
Si forma un anello di plastica in superficie | Foro effettivo, quantità di materiale spostato, calore e pressione. |
La vite si blocca in fondo | Vite troppo lunga, bava o profondità insufficiente. Non serrare per vincere l’ostacolo. |
L’inserto gira insieme alla vite | Foro troppo largo, poco materiale attorno o serraggio eccessivo. Rifai la prova su una sede corretta. |
Domande frequenti
Posso montarlo a caldo in un pezzo in resina?
La procedura FDM non va trasferita automaticamente a una resina fotopolimerica indurita. Per quelle parti valuta soluzioni a freddo previste per il materiale, con una sede e un sistema di fissaggio progettati per quell’uso. Il confronto fra termoplastici e resine è trattato nella nota SPIROL sugli assemblaggi stampati.
Il provino dimostra quanto peso regge il pezzo?
No. Il provino proposto serve a verificare montaggio e tolleranza. Resistenza allo sfilamento, coppia, urti e tenuta nel tempo sono verifiche diverse. Per un componente che sostiene un carico rilevante occorre una prova rappresentativa del pezzo e dell’impiego.
Fonti consultate il 10 e 11 novembre 2026. Copertina: illustrazione originale generata con IA, con inserti generici. Schema interno: disegno originale 3DPrintNerd, non in scala. Nessun test fisico presentato come prova della redazione.